宠物食品冷冻干燥机的产能瓶颈,不只是物料盘面积
同样是50㎡板层面积的宠物食品冷冻干燥机,为什么有的工厂每天能完成更多批次,而有的设备却需要更长时间才能出料?对于冻干鸡胸肉、牛肉粒及宠物主粮加工企业来说,冷冻干燥机的实际产能,并不完全取决于物料盘面积和单批装料量。
决定产能的关键,是设备能够以多快的速度完成脱水,同时保证肉类中心水分、产品品质和批次生产稳定性。
一、100kg鸡胸肉冻干后,还剩多少公斤?
宠物食品冷冻干燥机的生产能力,首先需要从原料含水率计算。
以100kg鲜鸡胸肉为例,假设初始含水率为75%,冻干后目标含水率为5%,并且加工过程中不损失干物质。
那么原料中的干物质为25kg,按照水分质量守恒计算:
冻干成品重量:25÷95%≈26.3kg
需要去除的水分:100-26.3≈73.7kg
也就是说,100kg鲜鸡胸肉经过冻干后,理论上获得约26.3kg成品,而冷冻干燥机需要脱除约73.7kg水分。
实际生产还可能存在切分损耗、碎料及其他损失,因此成品数量需要以实际检测和称重结果为准。
这也说明,冷冻干燥机标注的鲜料处理量,并不等于冻干成品产量。
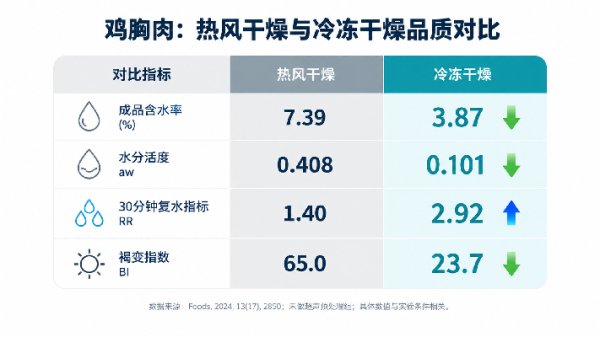
二、冷冻干燥机的持续捕水能力为什么重要?
冻干鸡肉进入冷冻干燥机后,经过预冻结,在真空环境下通过板层供热,使内部冰晶逐渐升华为水蒸气。
水蒸气需要及时从物料内部排出,经过仓内气流通道,最终由冷阱捕集。
这一过程涉及三个重要环节。
板层供热能力: 冰晶升华需要吸收热量。如果板层传热不足,水分升华速度就会受到限制。
真空与水蒸气通道: 仓内压力需要保持在适宜范围,水蒸气排出不畅可能影响升华过程。
冷阱持续捕水能力: 冷阱不仅需要容纳整个批次产生的冰,还需要及时捕集升华阶段产生的水蒸气。如果持续捕水能力不足,可能造成冷阱温度上升及仓内压力控制困难。
因此,设备标注的最大捕冰量与每小时持续捕水能力是两个不同概念,不能直接用最大捕冰量判断干燥速度。
三、肉块厚度为什么会影响冻干周期?
同样100kg鸡胸肉,切成薄片与较厚肉块,所需干燥时间可能明显不同。
随着冻干过程进行,肉块表层逐步形成干燥区域,内部冰晶升华产生的水蒸气需要穿过已经干燥的组织向外移动。
肉块越厚,内部传热及水蒸气迁移路径通常越长,中心水分达到目标要求可能需要更多时间。
如果单纯增加每层装料量,虽然提高了单批鲜料重量,却可能延长整个干燥周期,未必能够提高日产量。
因此,宠物食品企业需要结合鸡肉丁、牛肉粒及复合肉饼的尺寸、装盘厚度和产品含水率,综合评估实际生产能力。
四、为什么同样50㎡冻干机,日产量可能不同?
冷冻干燥机的一个生产周期,不仅包含一次干燥,还包括预冻结、二次干燥、装卸料、化霜及设备准备等时间。
例如,假设两套50㎡冷冻干燥机,每批均处理500kg相同原料,冻干后合格成品重量均为约131.6kg。
如果一套设备完整生产周期为24小时,另一套为36小时,那么按长期连续生产折算:
| 对比项目 | 设备A | 设备B |
|---|---|---|
| 单批鲜料 | 500kg | 500kg |
| 单批理论成品 | 131.6kg | 131.6kg |
| 完整周期 | 24小时 | 36小时 |
| 平均日产成品 | 131.6kg | 87.7kg |
以上为理论计算示例,并非具体设备的实测产能。
可见,即使板层面积和单批装料量相同,完整生产周期不同,也会造成实际日产量差异。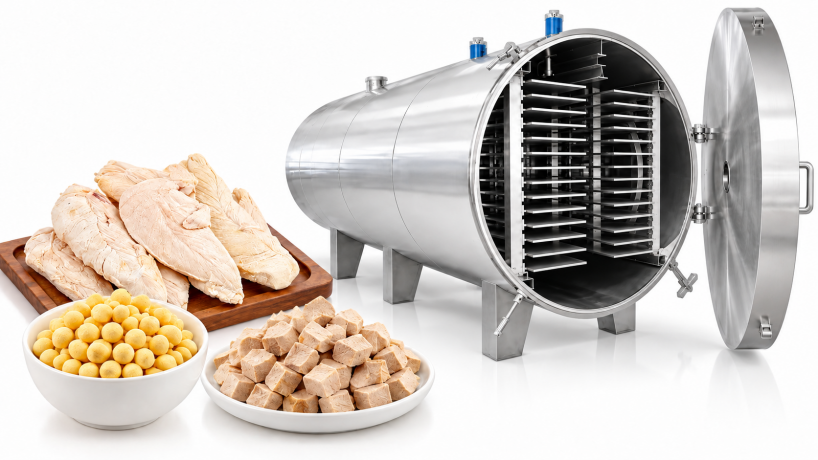
五、上海拓纷宠物食品冷冻干燥机及生产线方案
上海拓纷TF-FZG系列工业冷冻干燥机可用于冻干鸡胸肉、牛肉粒、鱼肉块及复合宠物主粮等食品的批量加工。
以TF-FZG-50为例,设备公开资料中的有效冻干面积约50.31㎡,参考最大捕冰能力约800kg,板层温度范围为-45℃至+80℃。上述参数需要结合实际工艺及项目要求评估,并不直接代表设备每天能够处理的肉类重量。
TF-FZG系列配有板层温度控制、真空控制、冷阱捕水及PLC自动控制系统,支持冻干程序管理和运行曲线记录,为不同肉类的分阶段干燥及生产数据分析提供支持。
针对宠物食品工厂,上海拓纷可根据原料含水率、肉块规格、单批装料量、冻干周期及目标日产能,提供相应的工业冷冻干燥机与非标定制方案。
同时,可衔接前端肉类切分、配料混合、成型、装盘、预冻,以及后端出料、分级和包装等工序,提供完整的宠物食品冻干生产线解决方案。
对于规模化宠物食品加工,真正值得关注的不是单台设备能放多少物料,而是冷冻干燥机能否在稳定控制产品品质的前提下,实现持续、可靠的合格成品产出。
-
2026-10-28
宠物食品冷冻干燥机的产能瓶颈,不只是物料
同样是50㎡板层面积的宠物食品冷冻干燥机,为什么有的工厂每天
-
2026-10-23
从Q弹到酥脆,冷冻干燥机如何改变传统糖果
原本Q弹、有嚼劲的软糖,经过冷冻干燥机加工后,竟然可以变得蓬
-
2026-10-19
植物提取物冻干加工,冷冻干燥机如何保留活
同样是植物提取液,为什么有的干燥后容易粉碎,有的却会形成黏稠
-
2026-10-14
冬笋冻干加工,冷冻干燥机如何保留鲜嫩口感
冬笋是冬季颇受欢迎的特色食材,肉质细嫩、清甜鲜美,广泛用于高
-
2026-10-13
真空冻干机生产厂家:冷冻干燥机设备与生产
对于食品加工、生物制品及新材料生产企业而言,真空冻干机不仅是

 中文